

Online

钢管自动码垛机产能怎么算?别让"节拍对不上"拖垮整条产线
2026-11-08
在管材厂的实际改造中,一个很常见的现象是:码垛机装上了,自动化也跑起来了,但产能并没有想象中提升——不是码垛机闲着等前道,就是前道焊管、镀锌线停下来等码垛机。设备本身没毛病,问题往往出在选型阶段:只比了"每小时能码多少根",没算过整条线的节拍能不能对上。
钢管自动码垛机的产能,不是参数单上一个孤立的数字,它要和前道出料速度、后道打包节奏咬合起来才有意义。下面三个数,是选型前必须自己算清楚的。
一、先算出"每小时必须码多少根"
这个数由三个参数决定:单根重量、单班(或单日)产量、垛型层数。
举个直观的例子:一条线每班产出 60 吨钢管,单根重 40 公斤,那么每班要码 1500 根;按 8 小时有效作业时间折算,每小时必须码住 187 根以上,这是底线值,不是选型值。
这里最容易出错的地方是用"吨"直接比"根"。同样 60 吨,小口径薄壁管可能有几千根,大口径厚壁管只有几百根,对码垛机的抓取频次要求差好几倍。所以谈设备产能时,一定要带着自己的管径、壁厚、定尺长度去算,而不是看厂家宣传的通用数字。
二、名义节拍要打折,别按理想值算
厂家给出的每小时根数,通常是理想工况下的名义节拍:单一规格、连续供料、无等待、无异常。实际生产中,抓取周期里还包含行走、升降、夹紧、放料、返回等动作,再加上换垛、捆扎、待料、清障,真实产出通常要打八折左右。
更稳妥的做法是:按实际需求的 1.2—1.3 倍去选设备。比如算出来每小时要码 190 根,就按 240—250 根的名义能力去选型。多花的这点预算,换来的是产线不用为了等码垛而降速,这笔账很划算。
三、前后道要一起算,不能只盯着码垛机
很多"节拍对不上"的根因,其实不在码垛机身上:
- 上料端:焊管线下料是连续还是间歇?有没有缓存料架?没有缓存,前道一停码垛机就空转;
- 输送段:输送带的线速度、承载能力能不能跟上码垛机的抓取节奏,中间有没有积料;
- 后道:捆扎、称重、贴标、转运是否也在同一节拍上,任何一环慢半拍,垛位就会堵。
所以一套合理的配置,是让码垛机的名义能力略高于前道出料速度,同时在后道留出缓冲工位。设备之间不是越强越好,而是衔接越顺越好。
四、多规格产线,还要把换型时间算进产能
如果一条线要跑圆管、方管、不同壁厚和定尺,换型时间会直接从总产能里扣掉。目前主流机型换型时间在 5—10 分钟,通过参数化编程一键切换。按每个工作日换 6 次、每次 8 分钟计算,就要损失近 50 分钟有效作业时间,折算下来相当于少码两三百根。规格越杂,换型效率越要当成硬指标来谈。
五、算完产能,再谈配置
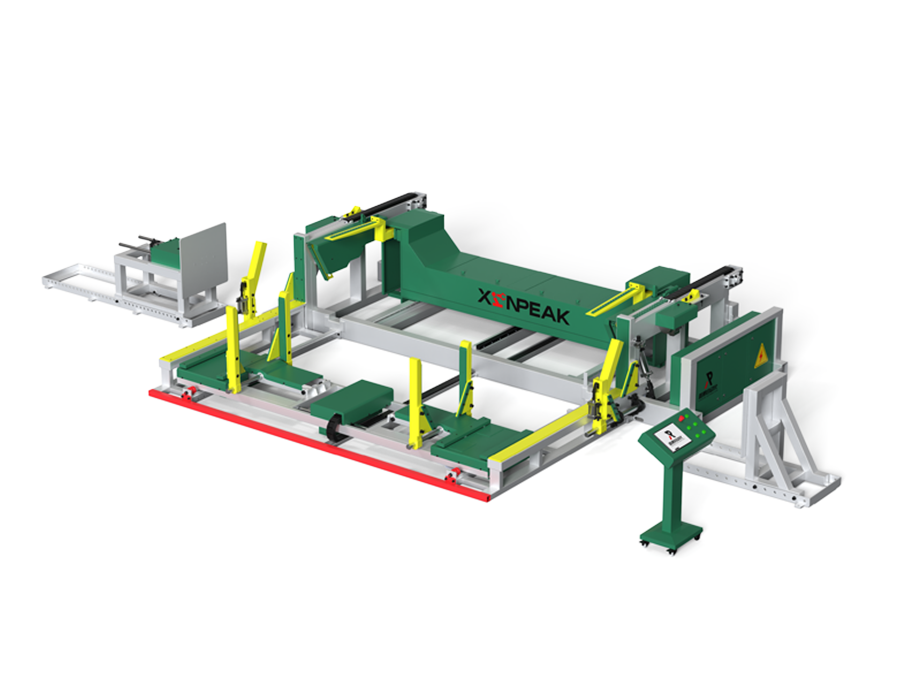
产能确定之后,配置就有了依据:抓取机构按单根重量和层数定负载、按管径范围定夹爪行程、按垛型要求定行走范围和码垛高度、按产线节拍定运行速度。这时候再对比龙门式和关节式两种结构,判断标准就清楚了——哪种结构能在你的场地条件内稳定跑到这个节拍,就选哪种。
结语
钢管自动码垛机不是买一台"能码管的机器",而是给整条产线补上一个稳定的节拍环节。选型时多花点时间把自己的产能算清楚,比在参数表上来回比较有用得多。
如果您正在做产线改造、拿不准该按多大产能选型,可以把管径范围、定尺长度、单班产量和车间布局发给我们,我们可以先帮您做一轮产能核算和方案建议。收到询盘后 2—8 小时内回复。




联系我们
您可以通过以下四种方式与我们取得联系,我们收到您的询盘之后会在2-8小时回复您!
拨打电话
发送邮件
留言表单
添加微信


